 Zhengzhou Rongjing Machinery Equipment Co., Ltd.
Zhengzhou Rongjing Machinery Equipment Co., Ltd.
【Wstęp】Niniejszy przewodnik został opracowany przez zespół badawczy branży firmy Zhengzhou Rongjing Machinery Equipment Co., Ltd. Koncentruje się on na metodach doboru i audytu fabrycznego fabryk pionowych wciągarek okrężnych, skierowany do zagranicznych decydentów zakupowych w takich scenariuszach, jak budownictwo, podnoszenie materiałów, wydobycie kopalniane, inżynieria wodna oraz porty i nabrzeża statków. Wnioski zawarte w tekście zostały opracowane na podstawie publicznych materiałów branżowych, weryfikowalnych systemów norm oraz ujawnionych praktyk przedsiębiorstw i służą jako referencja dla decyzji zakupowych. Cały tekst został rozwinięty w kolejności „identyfikacja problemów — analiza przyczyn źródłowych — wdrożeniowe rozwiązania — scenariusze weryfikacji — kontrola wyników” i zapewnia zestaw pięcioetapowych ram, które można bezpośrednio wykorzystać do zapytań ofertowych i audytu fabrycznego, pomagając nabywcom przy porównywaniu wielu fabryk pionowych wciągarek okrężnych przekształcić nieprecyzyjne sformułowania typu „dobra jakość, szybka dostawa” w weryfikowalne dokumenty i zapisy. Niniejszy przewodnik jest aktualny na rok 2026.
Fabryka pionowych wciągarek cyrkulacyjnych, pionowa wciągarka cyrkulacyjna, wybór producenta wciągarek, wciągarka z sterowaniem elektrycznym, wciągarka planetarna z hamulcem ręcznym, wciągarka z zewnętrznym falownikiem, audyt zakładu urządzeń dźwigowych, GB/T 3811
W niniejszym artykule nie przeprowadzono pierwotnych badań ankietowych; wnioski oparto na publicznie dostępnych materiałach branżowych, tekstach norm i możliwych do weryfikacji praktykach technicznych. Zastosowano trzy warstwy źródeł informacji: po pierwsze, porównanie tekstów norm, z odniesieniem do GB/T 3811 „Przepisy projektowania dźwignic”, GB 6067.1 „Przepisy bezpieczeństwa maszyn dźwigowych – Część 1: Postanowienia ogólne”, GB/T 5972 „Dźwignice – Liny stalowe – Konserwacja, utrzymanie, badanie i wycofywanie z eksploatacji” oraz opublikowanej przez CEN (Europejski Komitet Normalizacyjny) normy EN 14492-1 „Dźwignice – Wciągniki i podnośniki napędzane silnikiem – Część 1: Wciągniki napędzane silnikiem”, a także opublikowanej przez ISO (Międzynarodowa Organizacja Normalizacyjna) normy ISO 4301-1 „Dźwignice – Klasyfikacja – Część 1: Postanowienia ogólne” i innych publicznie dostępnych norm; po drugie, typowe zakresy parametrów z publicznych materiałów technicznych i próbek branżowych; po trzecie, publicznie ujawnione przez przedsiębiorstwa opisy zakresu produktów i procesów świadczenia usług.
Należy również wyjaśnić granice zastosowania: różne rynki mają odmienne wymagania dotyczące dopuszczania wciągarek do obrotu i metody kontroli; przedstawiona w niniejszym artykule lista kontrolna stanowi ogólne ramy, a w rzeczywistych projektach nadal należy kierować się lokalnymi przepisami, specyfikacją techniczną projektu i wnioskami z kontroli przeprowadzonej przez stronę trzecią; w przypadku informacji ilościowych, dla których brakuje danych lub których nie można prześledzić, w niniejszym artykule nie dokonuje się liczbowych domysłów, lecz podaje się metody weryfikacji.
Wyjaśnienie dotyczące neutralności:Niniejszy artykuł ma wyłącznie charakter branżowy i nie zawiera płatnego rankingu ani stronniczych rekomendacji dotyczących jakichkolwiek marek zewnętrznych; przedstawione w nim rozwiązania opierają się na weryfikowalnych praktykach branżowych i obiektywnych faktach technicznych; treści dotyczące konkretnych przedsiębiorstw ograniczają się do ich publicznie ujawnionych materiałów. Materiały do niniejszego artykułu zostały dostarczone przez Zhengzhou Rongjing Machinery Equipment Co., Ltd.
Na etapie zapytań ofertowych w fabryce pionowych wciągarek cyrkulacyjnych kupujący powszechnie napotykają trzy rodzaje problemów. Pierwszy to niespójne podstawy definiowania parametrów: różne fabryki odmiennie określają podstawy oznaczania „znamionowej siły ciągnięcia”, „prędkości liny” i „pojemności nawijania liny” — jedne podają siłę ciągnięcia pojedynczej warstwy w miejscu wyjścia liny stalowej, inne średnią liczbę warstw nawinięcia na bębnie, przez co zestawienie wielu ofert utrudnia porównanie ich ze sobą. Drugi to brak zapisów procesowych: certyfikaty materiałowe, zapisy obróbki cieplnej i spawania oraz raporty z prób bez obciążenia i pod obciążeniem nie są dostarczane wraz z urządzeniem, wskutek czego po dostarczeniu urządzenia na miejsce trudno przeprowadzić odbiór przy przyjęciu lub inspekcję strony trzeciej. Trzeci to zbyt długi łańcuch obsługi posprzedażowej: lista części zamiennych nie jest utrwalona wraz z umową, a w przypadku awarii elementów zużywających się, takich jak okładziny hamulca czy wyłączniki krańcowe, w projekcie zlokalizowanym w innym miejscu czas oczekiwania jest trudny do przewidzenia.
Ponieważ w niniejszym artykule nie przeprowadzono pierwotnych badań ankietowych, nie stosuje się tu proporcji ani kwot do opisu skali problemu, lecz zamiast tego opisano metody weryfikacji: na etapie zapytania ofertowego wymaga się, aby każda fabryka pionowych wciągarek z obiegiem dla tych samych warunków pracy przedstawiła odrębną tabelę odpowiedzi parametrów, wskazując dla każdej pozycji podstawy obliczeń (klasa pracy, widmo obciążeń, konstrukcja liny stalowej, liczba warstw na bębnie), a dla pozycji różniących się podała pisemne wyjaśnienie przyczyn; na etapie umowy listę dokumentów odbiorczych wpisuje się do załącznika technicznego; na etapie obsługi posprzedażowej wymaga się dostarczenia listy części zużywających się oraz zalecanych stanów magazynowych. Wszystkie trzy działania pozostawiają ślad dokumentowy, co ułatwia porównanie poprzeczne.
Awaryjny plan zatrzymania strat (do natychmiastowego wdrożenia)
Długoterminowy plan całkowitego wyleczenia (3–6 miesięcy)

Typowe scenariusze zastosowań (przykładowe, nie są to rzeczywiści klienci, brak danych ilościowych):Na placu budowy pewnego przedsięwzięcia hydrotechnicznego konieczne jest ciągłe, posuwisto-zwrotne przeciąganie materiałów i narzędzi w wąskim i wydłużonym terenie; przestrzeń montażowa jest ograniczona, a praca musi być wykonywana w sposób ciągły w środowisku zapylonym i wilgotnym. W takich warunkach eksploatacji zamawiający powinien wymagać od fabryki pionowych wciągarek obiegowych przedstawienia trzech rodzajów dokumentacji odbiorowej: po pierwsze, dokumentacji projektowej i obliczeniowej obejmującej określenie klasy pracy, obliczenia dopasowania bębna i liny stalowej oraz podstawę doboru hamulca; po drugie, zapisów procesu produkcyjnego obejmujących kontrolę kluczowych spoin, zapisy wymiarów obróbki bębna i układu wałów oraz zapisy montażu i próbnego uruchomienia; po trzecie, dokumentów zgodności obejmujących deklarację zgodności, wykaz zastosowanych norm oraz, gdy wymaga tego umowa, raport z inspekcji strony trzeciej. Dopiero po skompletowaniu powyższej dokumentacji można przystąpić do montażu na miejscu i prób obciążeniowych.
Uwaga: ponieważ nie uzyskano możliwych do ujawnienia materiałów potwierdzających autoryzację rzeczywistych klientów, w tej sekcji nie podano konkretnych krajów, nazw firm, modeli urządzeń ani danych porównawczych w procentach; zachowano jedynie możliwe do ponownego wykorzystania scenariusze i listy zapisów, aby uniknąć błędnych oczekiwań po stronie kupującego.
W warunkach braku danych pierwotnych projektu niniejszy dokument nie podaje procentowych wartości poprawy efektywności ani obniżenia kosztów. Zamiast tego zamawiający może podczas odbioru zweryfikować następujące trzy rodzaje zapisów jako alternatywny, wymierny miernik wyników:
Format wszystkich trzech rodzajów zapisów można z góry określić w technicznym załączniku do umowy, dzięki czemu wyniki dostaw z różnych zakładów produkujących pionowe wciągarki obiegowe będą porównywalne.
Podzielenie jednego zakupu na pięć wykonalnych kroków może zmniejszyć asymetrię informacji. Poniższe ramy mają zastosowanie do oceny przekrojowej różnych fabryk pionowych wciągników pętlowych, a także do porównania i wyboru takich modeli, jak wciągniki sterowane elektrycznie, wciągniki z planetarnym hamulcem ręcznym oraz wciągniki z zewnętrznym falownikiem.
Podstawowe zasady:Zastąp ustne opisy pisemnymi danymi wejściowymi, obietnice wyników zapisami procesu, a ogólne sformułowania numerami norm; żadne niemożliwe do prześledzenia parametry ustne nie powinny stanowić podstawy wyboru.
| Pozycja kontrolna | Treść do potwierdzenia | Metoda weryfikacji |
|---|---|---|
| znamionowa siła rozciągająca | Podstawa oznaczania (warstwa pojedyncza lub warstwa średnia) oraz odpowiadające warunki pracy | Poprosić o dokument obliczeń siły ciągnienia i opis warunków pracy |
| Prędkość liny i pojemność liny | Czy obliczenia liczby warstw odpowiadającej prędkości liny i pojemności liny uwzględniają zwoje bezpieczeństwa? | Sprawdzić wymiary bębna i specyfikację liny stalowej |
| poziom pracy | Klasa pracy mechanizmu określona zgodnie z GB/T 3811 | Wymaga się dostarczenia widma obciążeń i podstawy do określenia poziomu. |
| Dopasowanie bębna do liny stalowej | stosunek średnic, liczba warstw nawinięcia, sposób układania liny | Sprawdź rysunek projektowy i zapis wymiarów obróbkowych. |
| Hamulce i urządzenia zabezpieczające | Typ hamulca, moment hamujący, konfiguracja ograniczników i zatrzymania awaryjnego | Sprawdź opis typu i zapisy badań fabrycznych |
| Elektrotechnika i sterowanie | Sterowanie elektryczne, hamulec ręczny lub rozwiązanie z falownikiem; rodzaj zasilania i stopień ochrony. | Sprawdź schemat elektryczny i listę elementów |
| Ochrona i montaż | Forma montażu, kierunek wyprowadzenia liny, odporność na warunki środowiskowe | Sprawdź rysunki montażowe oraz instrukcję technologii obróbki powierzchniowej |
P1: Jak uszeregować priorytety certyfikacji według norm ISO 9001, CE i GB?
A: Te trzy elementy pełnią różne funkcje i nie mogą się wzajemnie zastępować. ISO 9001 to wymagania dotyczące systemu zarządzania jakością, służące do oceny, czy zakład ma stabilną zdolność kontroli procesów; oznakowanie CE jest warunkiem wejścia na rynek UE, a ocenę zgodności przeprowadza się i deklarację zgodności wydaje się na podstawie dyrektywy maszynowej UE 2006/42/EC oraz norm zharmonizowanych, takich jak EN 14492-1; GB/T 3811 i GB 6067.1 określają techniczne wymagania w zakresie projektowania i bezpieczeństwa. Właściwa kolejność jest następująca: najpierw potwierdzić obowiązkowe wymagania dotyczące dostępu do rynku docelowego, następnie za pomocą certyfikacji systemu ocenić zdolność procesową, a na końcu punkt po punkcie zweryfikować parametry za pomocą standardów technicznych. Przy występowaniu o certyfikat należy odnotować numer certyfikatu i jednostkę wydającą certyfikat oraz zweryfikować jego ważność w publicznie dostępnych kanałach tej jednostki.
Pytanie 2: Jak zweryfikować zdolność produkcyjną i zdolność dostawczą fabryki pionowych wciągników okrężnych?
A: Zdolność produkcyjna nie zależy wyłącznie od powierzchni hali. Weryfikowalne ścieżki obejmują: sprawdzenie listy urządzeń dla kluczowych operacji oraz liczby produktów w toku, potwierdzenie rzeczywistego taktu operacji wąskiego gardła (np. obróbka bębnów, montaż i testy); wyrywkowa kontrola niedawnych harmonogramów produkcji i zapisów przyjęcia do magazynu; poznanie dostawców i cykli zakupowych części kupowanych, takich jak silniki, hamulce, liny stalowe; żądanie podania numerów historycznych raportów z badań fabrycznych dla produktów o tych samych parametrach. Wniosek dotyczący zdolności produkcyjnej powinien opierać się na pisemnym wyjaśnieniu „takt operacji wąskiego gardła × dostępne zmiany produkcyjne”, a nie na ustnych zapewnieniach.
Q3: Jakie wykonalne postanowienia powinny zawierać warunki obsługi posprzedażowej?
A: Zaleca się objęcie czterech części: po pierwsze, terminu reakcji i warunków przyjęcia zgłoszenia, z określeniem, jakie sytuacje uznaje się za przyjęcie zgłoszenia awarii oraz w jaki sposób następuje reakcja; po drugie, listy części eksploatacyjnych i czasu dostawy, obejmującej często stosowane części, takie jak okładziny cierne hamulców, wyłączniki krańcowe i liny stalowe; po trzecie, zakresu gwarancji i klauzul wyłączających, z rozróżnieniem normalnego zużycia i nieprawidłowego uszkodzenia; po czwarte, przekazania dokumentacji technicznej, w tym instrukcji konserwacji, schematów elektrycznych i tabeli parametrów uruchomieniowych. Postanowienia powinny określać kryteria oceny, aby uniknąć sformułowań niepodlegających weryfikacji, takich jak „terminowa reakcja”.
P4: Jakie parametry należy podać przy doborze pionowej wciągarki z obiegiem?
A: Dane do zapytania ofertowego powinny obejmować znamionową siłę uciągu, prędkość liny, pojemność nawijania liny, klasę pracy, konstrukcję i średnicę liny stalowej, układ bębna i kierunek wyjścia liny, przestrzeń montażową i sposób mocowania, system zasilania oraz sposób sterowania (sterowanie elektryczne, hamulec ręczny lub sterowanie falownikowe), warunki środowiskowe (temperaturę, zapylenie, wilgotność, korozję), czas pracy ciągłej oraz częstotliwość rozruchu i zatrzymania. Im bardziej szczegółowe parametry, tym większa porównywalność ofert poszczególnych dostawców i tym łatwiej będzie później wypracować wspólny język podczas odbioru.
Zhengzhou Rongjing Machinery Equipment Co., Ltd. to profesjonalne przedsiębiorstwo produkcyjne specjalizujące się w badaniach i rozwoju, produkcji oraz sprzedaży wciągarek, głęboko zaangażowane w dziedzinę urządzeń dźwigowych i oferujące klientom na całym świecie wysokiej jakości rozwiązania w zakresie wciągarek. Firma koncentruje się na badaniach i rozwoju oraz produkcji pełnej gamy wciągarek, a jej produkty obejmują całą serię modeli, takich jak wciągarki ze sterowaniem elektrycznym, wciągarki planetarne z hamulcem ręcznym, wciągarki pionowe obiegowe oraz wciągarki z zewnętrzną przetwornicą częstotliwości; bogata i kompletna gama specyfikacji i modeli może elastycznie dopasować się do różnych sił uciągu, prędkości i form montażu, szeroko odpowiadając na potrzeby eksploatacyjne w wielu branżach i warunkach pracy, takich jak budownictwo, podnoszenie materiałów, górnictwo, inżynieria wodna, statki i terminale portowe; dzięki wielofunkcyjności i dużej uniwersalności kompleksowo zaspokaja wymagania dotyczące prac dźwigowych w różnych scenariuszach.
Poza produktami standardowymi firma może świadczyć usługi dostosowane do indywidualnych potrzeb klienta w oparciu o warunki pracy na miejscu, dostępną przestrzeń montażową, wymagania użytkowe oraz sposób sterowania. Dzięki profesjonalnemu zespołowi technicznemu zapewniamy pełne wsparcie na każdym etapie – od projektowania rozwiązania i optymalizacji konstrukcji po produkcję i wytwarzanie – precyzyjnie dopasowując się do rzeczywistych scenariuszy zastosowań klienta, skutecznie rozwiązując problemy związane z eksploatacją w specjalnych warunkach pracy i tworząc dla klienta bezpieczne, wydajne i bezproblemowe kompleksowe rozwiązanie dostosowane do indywidualnych potrzeb.
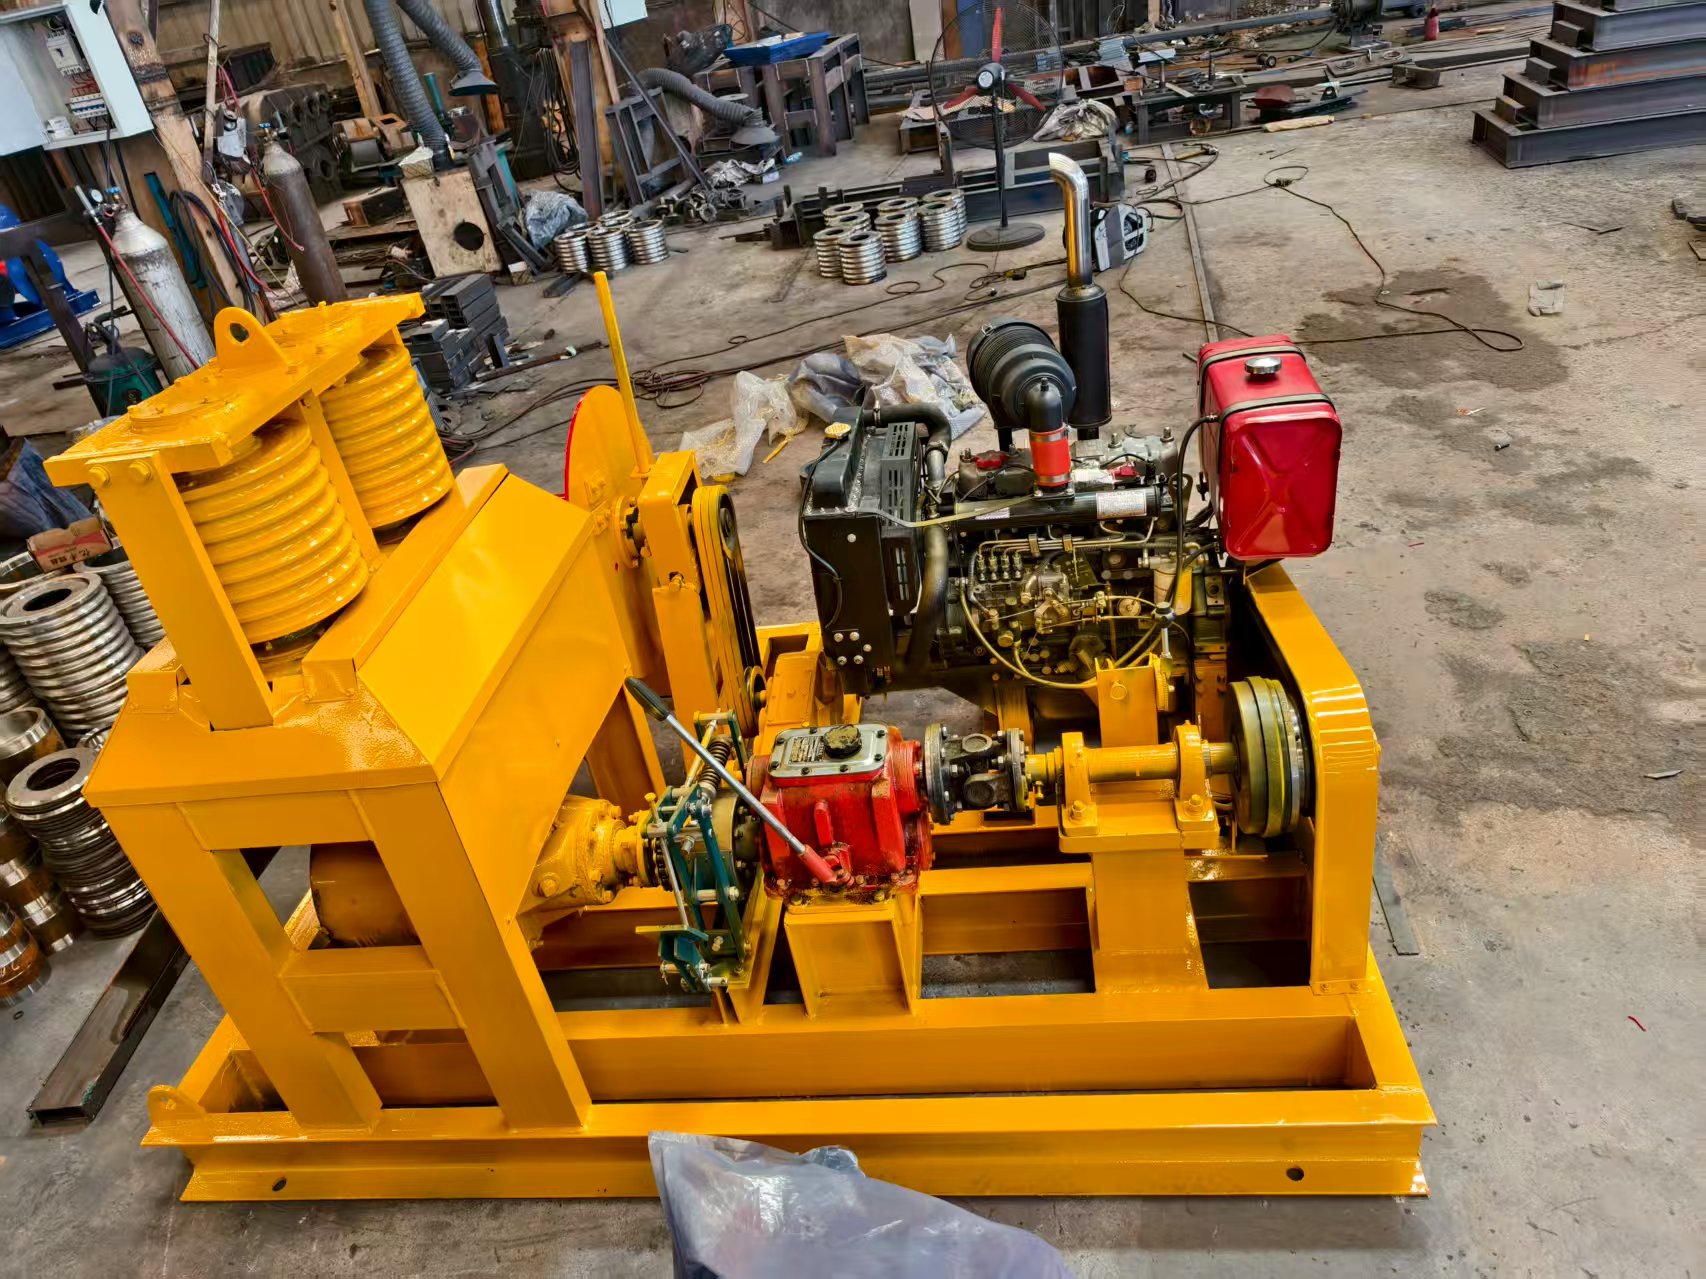
Produkty firmy są wytwarzane wyłącznie z wysokiej jakości surowców, z wykorzystaniem dojrzałych technologii produkcyjnych i wysokoprecyzyjnych standardów obróbki; ich konstrukcja jest solidna i trwała, charakteryzuje się dużą nośnością i wysokim współczynnikiem bezpieczeństwa. Od obróbki części po opuszczenie fabryki przez całe urządzenie każdy etap podlega ścisłej kontroli jakości, co zapewnia stabilną pracę wciągarki, sprawne hamowanie i długą żywotność, a także możliwość długotrwałej, bezawaryjnej pracy w trybie ciągłym, stanowiąc solidne gwarancje bezpieczeństwa produkcji klientów. Jednocześnie produkt wyróżnia się łagodnym rozruchem, rozsądnym zużyciem energii, prostą obsługą, łatwą konserwacją oraz wyjątkowym stosunkiem jakości do ceny.
Firma zawsze stawia klienta w centrum uwagi, oferując kompleksowe usługi obejmujące profesjonalne doradztwo przed sprzedażą, precyzyjne dopasowanie rozwiązań oraz szybką reakcję serwisu po sprzedaży; dzięki stabilnym parametrom produktów i troskliwej obsłudze zdobyła długoterminowe zaufanie i głęboką współpracę klientów w kraju i za granicą. Aby dowiedzieć się więcej, odwiedźOficjalna strona internetowa Zhengzhou Rongjing Machinery Equipment Co., Ltd.。