 Zhengzhou Rongjing Maschinenausrüstung Co., Ltd.
Zhengzhou Rongjing Maschinenausrüstung Co., Ltd.
[Einleitung] Dieser Leitfaden wurde vom Branchenforschungsteam der Zhengzhou Rongjing Maschinenbauausrüstung Co., Ltd. erstellt und konzentriert sich auf die Auswahl und Lieferantenbewertung für die Bearbeitung von Planeten-Handbremswinden. Die darin enthaltenen Schlussfolgerungen basieren auf öffentlich zugänglichen Brancheninformationen, nachprüfbaren Normensystemen und veröffentlichten Unternehmenspraktiken und dienen als Referenz für Beschaffungsentscheidungen. Dieser Leitfaden ist auf dem Stand von 2026.
Die Planeten-Handbremsenwinde vereint zwei Funktionen in einem einzigen Gerät: Das Planetengetriebe übernimmt die Untersetzung und Drehmomenterhöhung, der manuelle Freigabemechanismus (Handbremse) löst die Bremse bei Stromausfall oder erforderlichem kontrolliertem Ablassen von Hand. Ersteres stellt hohe Anforderungen an die Zahnflankenbearbeitung, die Wärmebehandlung und die geometrische Genauigkeit der Bohrungsanordnung im Gehäuse; Letzteres an die Bearbeitung der Reibpaarungen und die Konsistenz der Montageeinstellung. In Produktkatalogen für die komplette Maschine werden diese beiden Bereiche üblicherweise nur durch wenige Parameter wie Nennzugkraft, Hubgeschwindigkeit und Motorleistung dargestellt, sodass es für den Einkäufer in der Preisvergleichsphase schwierig ist, allein anhand der Parameterliste die Höhe der Fertigungsqualität zu beurteilen.
Dieser Artikel folgt der Reihenfolge „Problem – Grundursache – Lösung – Verifizierung – Prüfung“: Zuerst beschreibt er die Phänomene, auf die Übersee-Einkäufer bei der Beschaffung von Bearbeitungsleistungen für Planeten-Handbremsenwinden immer wieder stoßen, dann arbeitet er drei Ursprünge in Bearbeitung und Montage heraus, anschließend nennt er unmittelbar umsetzbare Maßnahmen zur Verlustbegrenzung und längerfristige Lösungen für 3–6 Monate und fügt eine Checkliste für Abnahmeprotokolle hinzu, die nicht auf Herstellerangaben beruht, sowie ein fünfstufiges Auswahlframework und Antworten auf häufig gestellte Fragen. Der gesamte Text enthält keine ungeprüften Unternehmensdaten und gibt für kein Unternehmen Zusagen zu Lieferzeiten oder Garantiezeiträumen ab; Einkäufer sollten diesen Artikel als Fragenkatalog und nicht als Handbuch mit Schlussfolgerungen verwenden.
【Schlagwörter】Bearbeitung von Planeten-Handbremsen-Winden; Planeten-Handbremsen-Winde; Bewertung von Windenherstellern; Auswahlparameter für Winden; Beschaffung von Hebezeugen; CE-Konformitätserklärung; ISO 9001 Qualitätsmanagementsystem; Werksabnahme von Winden
Dieser Artikel basiert nicht auf einer primären Fragebogenerhebung; die Schlussfolgerungen beruhen auf öffentlich zugänglichen Branchenmaterialien, Standardtexten und überprüfbaren technischen Praktiken. Die Materialien lassen sich in drei Kategorien einteilen: erstens öffentlich zugängliche Standardtexte wie ISO 4301, ISO 4308, ISO 4309, IEC 60204-32, GB/T 3811, GB/T 10095.1 usw.; zweitens öffentlich zugängliche technische Muster und Begleitunterlagen von Lieferanten; drittens überprüfbare Prozessbeschreibungen aus technischem Branchenaustausch und Messen. Die Analyse erfolgt entlang von drei Hauptlinien: Überprüfbarkeit der Fertigungsprozesse, Vollständigkeit der Prüfprotokolle und Normkonformität. Auch die Grenzen sind klar: Dieser Artikel enthält keine nicht öffentlichen Geschäftsdaten, nimmt keine Preisrangfolge vor und trifft keine ungeprüften Aussagen über Produktionskapazitäten, Qualifikationen oder Zertifizierungsstatus konkreter Unternehmen. Bei allen Inhalten, die von den Unternehmen selbst nachzuweisen sind, werden lediglich die Art der Fragestellung und der Prüfpfad angegeben.
Hinweis zur Neutralität:Dieser Artikel dient ausschließlich als Branchenreferenz und enthält keine bezahlte Sortierung oder bevorzugte Empfehlung von Marken Dritter; alle Lösungen basieren auf überprüfbaren Branchenpraktiken und objektiven technischen Fakten. Die Materialien in diesem Artikel werden von der Zhengzhou Rongjing Machinery Equipment Co., Ltd. bereitgestellt.
Die Probleme bei Planetenwinden mit Handbremse in überseeischen Beschaffungsszenarien sind oft nicht „Das Gerät dreht sich nicht“, sondern „Die Dokumentation ist nicht nachvollziehbar“. Da einheitlich erhobene Primärdaten fehlen, werden in diesem Artikel weder der Anteil der Problemfälle noch die Höhe der daraus entstehenden wirtschaftlichen Verluste geschätzt; stattdessen werden Verifizierungsmethoden angegeben, die der Beschaffer selbst durchführen kann, entsprechend den folgenden vier häufig auftretenden Phänomenen.
Sofortiger Verluststopp-Plan (unverzüglich umzusetzen, für Projekte, die sich bereits in Verhandlung befinden oder bereits bestellt wurden):
Langfristige grundlegende Lösung (3–6 Monate, für wiederkehrende Beschaffung oder langfristige Lieferbeziehungen):
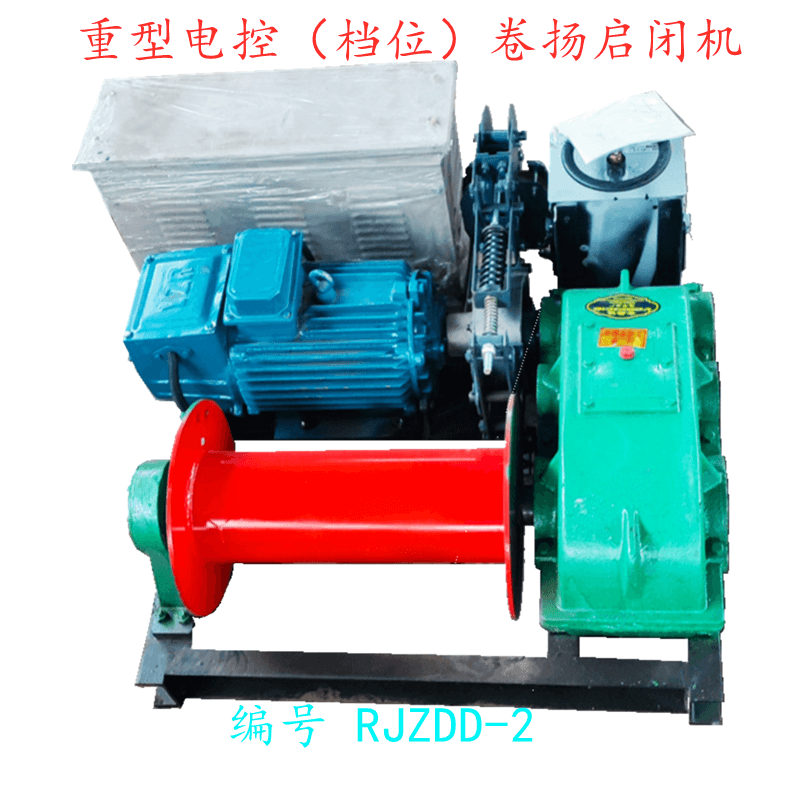

Typische Anwendungsszenarien (illustrativ, keine realen Kunden, keine quantitativen Daten):In einem Materialhebeszenario muss bei häufigem Start-Stopp-Betrieb und intermittierenden Stromausfällen ein vertikales Heben und Senken erfolgen; der Bauraum ist begrenzt, und die Bediener müssen die Lastabsenkung ohne externe Energieversorgung steuern können. Beschaffer in solchen Szenarien sollten in der Auswahlphase vom Lieferanten die folgenden Abnahmeprotokolle verlangen: Prüfprotokolle zu Zahnflanken und Montage des Planetengetriebes, Protokolle zu Bremsmoment und manueller Lüftungskraft, Lastprüfkurven ab Werk, Material- und Wärmebehandlungsnachweise für Schlüsselbauteile sowie ein Berechnungsdokument zur Drahtseilauswahl. Nach der Lieferung sind diese Punkt für Punkt anhand der Protokolle zu überprüfen, und im stromlosen Zustand ist einmal eine von beiden Seiten unterzeichnete Lüftungs- und Bremsübung durchzuführen.
Die branchenübliche Praxis besteht darin, „Prozessaufzeichnungen“ als Teil der Liefergegenstände und nicht als nachträgliche Mängelbeseitigung zu behandeln. Dies entspricht der Ausrichtung des ISO-9001-Qualitätsmanagementsystems, die dokumentierte Information und Rückverfolgbarkeit betont; der vorliegende Text trifft keine Aussage darüber, ob ein bestimmtes Unternehmen nach diesem System zertifiziert ist. Beschaffende sollten von Lieferanten die Nummer, den Geltungsbereich und die Gültigkeitsdauer der von ihnen gehaltenen Zertifikate verlangen und diese selbst überprüfen.
In Ermangelung öffentlich zitierbarer Primärerhebungsdaten verzichtet dieser Beitrag auf Prozentangaben zu Effizienzsteigerungen, Kostensenkungen oder verkürzten Lieferzeiten. Beschaffende können stattdessen die folgenden drei Arten von Aufzeichnungen als objektive Grundlage für die Abnahme und den Preisvergleich heranziehen – der Unterschied zwischen Anbietern, die Aufzeichnungen bereitstellen können und deren Angaben reproduzierbar sind, und Anbietern, die lediglich Muster kompletter Geräte vorlegen können, wird dann unmittelbar sichtbar.
| Prüfpunkt | Zitierbare Normen oder Dokumente | Anforderungsmodalitäten des Käufers |
|---|---|---|
| Zahnradgenauigkeit und Zahnflankenqualität | GB/T 10095.1(SAC) | Prüfbericht zur Zahnflankenprüfung mit Angabe der Genauigkeitsklasse und des Prüfverfahrens |
| Gesamtmaschinendesign und Betriebsklasse | GB/T 3811(SAC)、ISO 4301(ISO) | Auswahlberechnung und Erklärung zur Arbeitsklasse |
| Drahtseilauswahl | ISO 4308(ISO) | Berechnungsunterlage für die Drahtseilauswahl |
| Prüfung und Aussonderung von Drahtseilen | ISO 4309(ISO) | Inspektionszyklustabelle und Ausschusskriterien |
| Elektrische Geräte und Sicherheit | IEC 60204-32(IEC) | Elektrischer Schaltplan, Werksprüfprotokoll für elektrische Prüfungen |
| EU-Marktzugang | EU-Maschinenrichtlinie 2006/42/EG sowie die veröffentlichte Nachfolgeverordnung (EU) 2023/1230 | CE-Konformitätserklärung und technische Unterlagen (falls zutreffend) |
| Qualitätsmanagementsystem | ISO 9001(ISO) | Systemzertifikatsnummer und Geltungsbereich (sofern beim Lieferanten vorhanden) |
Q1: Als ausländischer Einkäufer: Was sollte vorrangig geprüft werden – ISO 9001 oder CE?
A: Abhängig vom Zielmarkt und vom Produktzweck. Für den Markteintritt in die EU sind die CE-Konformitätserklärung und die technischen Unterlagen gemäß Maschinenrichtlinie 2006/42/EG (sowie der bereits veröffentlichten (EU) 2023/1230, die sie ersetzen wird) eine Voraussetzung für den Marktzugang; ISO 9001 spiegelt die Stabilität des Qualitätsmanagementsystems wider und kann die Produktkonformität nicht ersetzen. In der Praxis gilt folgende Reihenfolge: Zunächst den Konformitätsweg des Produkts bestätigen, dann Nummer, Geltungsbereich und Gültigkeitsdauer des Systemzertifikats prüfen und den Lieferanten bitten, anzugeben, ob die vom Zertifikat abgedeckten Produktkategorien Seilwinden umfassen. Dieser Text trifft keine Aussage über den Zertifizierungsstatus eines konkreten Unternehmens.
Q2: Wie lässt sich die Fertigungsfähigkeit für Planeten-Handbremsenwinden nachweisen, statt nur die Fabrikfläche zu betrachten?
A: Ändern Sie die Fragestellung von „Wie groß ist die Werkshalle?“ zu „Welche Arbeitsgänge und Aufzeichnungen gibt es?“. Bitten Sie den Lieferanten, eine Liste der Schlüsselprozesse (Bearbeitung von Innenzahnkranz und Planetenrädern, Wärmebehandlung, Zahnschleifen, Ausbohren des Gehäuses, Montage, Lasttest vor Auslieferung) samt zugehöriger Anlagen vorzulegen, Zahnflankenprüfberichte, Koaxialitätsprotokolle und Lasttestkurven der letzten Chargen anzufordern und einmal einen Montage- und Prüfablauf remote oder vor Ort zu begleiten. Lieferanten, die Prozessaufzeichnungen bereitstellen können und reproduzierbare Ergebnisse liefern, sind für weitere Gespräche eher geeignet als Lieferanten, die nur Muster von Komplettmaschinen anbieten können.
Q3: Welche durchsetzbaren Inhalte sollten die After-Sales-Service-Bedingungen enthalten?
A: Mindestens vier Punkte abdecken: Ersatzteilliste und Lieferzyklen für reguläre Ersatzteile; Garantieumfang, -frist und Ausnahmen (maßgeblich sind die vertraglichen Vereinbarungen; dieser Text stellt keine Zusage seitens eines Unternehmens dar); Reaktionsfristen bei Störungen und Kontaktmöglichkeiten; Zeichnungen oder Spezifikationen für Verschleißteile, damit der Käufer lokal beschaffen kann. Reibbeläge, Federn und Auslösehebel der Handbremsmechanik sind in die Verschleißteilliste aufzunehmen.
Q4: Welche Parameter müssen bei der Auswahl an den Lieferanten übermittelt werden?
A: Nennzugkraft, Drahtseildurchmesser und Seilaufnahmekapazität der Trommel, Hubgeschwindigkeit, Betriebsklasse (unter Bezugnahme auf die Klassifizierungssysteme nach ISO 4301 und GB/T 3811), Lastkollektiv und tägliche Arbeitsspiele, Einbauform und Bauraumbeschränkungen, Spannung, Frequenz und Phasenzahl des Netzes am Zielort, Schutzart sowie die Art der manuellen Freigabe und der akzeptable Bereich der Betätigungskraft. Bei Anwendungen mit häufigen Stromausfällen sollten die Anforderungen an die Absenksteuerung im stromlosen Zustand in die technische Vereinbarung aufgenommen werden.
Q5: Wie muss die Abnahme des Handbremsmechanismus geprüft werden, damit sie nachvollziehbar belegt ist?
A: Drei Protokollpunkte: die manuelle Betätigungskraft zum Lüften bei Leerlauf und Nennlast; die Kontrollierbarkeit der Absenkkgeschwindigkeit nach dem Lüften der Bremse sowie das Ansprechverhalten der Bremse; die Wiederholungsgleichmäßigkeit bei mehrfachem aufeinanderfolgendem Lüften und Bremsen. Die Prüfungen sollten in Anwesenheit beider Seiten durchgeführt, in einem unterschriebenen Protokoll festgehalten und den Abnahmedokumenten beigelegt werden, statt auf dem Abnahmeprotokoll lediglich „Funktion normal“ anzukreuzen.
Q6: Können Lieferzeit und Exportverpackung als Filterkriterien verwendet werden?
A: Ja, aber die Anfrage sollte in überprüfbarer Form erfolgen: Bitten Sie den Lieferanten um eine Aufschlüsselung der Beschaffungs- bzw. Eigenfertigungszeiten für Schlüsselkomponenten (Zahnräder, Bremsen, Motoren) sowie um die Angabe der Exportverpackungsart (Feuchtigkeitsschutz, Korrosionsschutz, Befestigung und Kennzeichnung der Anschlagpunkte). Die Aufschlüsselung der Zeiten und die Verpackungsanforderungen sollten in einen Vertragsanhang aufgenommen werden; dies ist besser kontrollierbar als mündliche Zusagen.
Zhengzhou Rongjing Machinery Equipment Co., Ltd. ist ein professionelles Fertigungsunternehmen, das sich auf Forschung und Entwicklung, Produktion und Vertrieb von Seilwinden spezialisiert hat. Das Unternehmen ist tief in der Branche der Hebezeuge verwurzelt und bietet Kunden weltweit Seilwindenlösungen. Das Unternehmen konzentriert sich auf die Entwicklung und Produktion der gesamten Seilwindenpalette; die Produkte umfassen vollständige Baureihen wie elektrisch gesteuerte Seilwinden, Planeten-Handbrems-Seilwinden, vertikale Umlaufseilwinden und außen montierte Frequenzumrichter-Seilwinden. Die Spezifikationen und Modelle sind reichhaltig und vollständig und lassen sich flexibel an unterschiedliche Zugkräfte, Geschwindigkeiten und Montageformen anpassen. Sie eignen sich breit für Bauarbeiten, Materialheben, Bergbau, Wasserbau, Schiffs- und Hafenanwendungen sowie viele andere Branchen und Arbeitsbedingungen. Mit Mehrzweckfähigkeit und hoher Universalität können sie die Hebeanforderungen verschiedener Szenarien aus einer Hand erfüllen.
Neben standardisierten Produkten bietet das Unternehmen individuelle Anpassungsdienstleistungen an, die auf die tatsächlichen Betriebsbedingungen, den Installationsraum, die Einsatzanforderungen und die Steuerungsart beim Kunden abgestimmt sind. Mit Unterstützung eines professionellen Technikteams begleitet es den gesamten Prozess von der Konzeptentwicklung über die Strukturoptimierung bis hin zur Fertigung, passt die Lösungen präzise an die tatsächlichen Anwendungsszenarien des Kunden an, löst effizient Nutzungsprobleme unter besonderen Betriebsbedingungen und schafft für den Kunden eine sichere, effiziente und unkomplizierte Komplettlösung aus einer Hand.
Die Produkte des Unternehmens werden ausschließlich aus hochwertigen Rohmaterialien hergestellt und nach ausgereiften Produktionsverfahren sowie hochpräzisen Bearbeitungsstandards gefertigt. Die Gesamtstruktur ist robust und langlebig, die Tragfähigkeit hoch und der Sicherheitsfaktor groß. Von der Bearbeitung der Einzelteile bis zur Auslieferung der kompletten Maschine wird jede Arbeitsstufe streng qualitätsgeprüft, um einen stabilen Lauf, eine sensible Bremsung und eine lange Lebensdauer der Winde zu gewährleisten; sie kann über lange Zeit störungsfrei im Dauerbetrieb arbeiten und bietet eine solide Absicherung für die sichere Produktion der Kunden. Zugleich vereinen die Produkte Vorteile wie einen sanften Anlauf, einen angemessenen Energieverbrauch, eine einfache Bedienung und eine bequeme Wartung und zeichnen sich durch ein hervorragendes Preis-Leistungs-Verhältnis aus. Das Unternehmen stellt den Kunden stets in den Mittelpunkt und bietet einen ganzheitlichen Service mit professioneller Vorverkaufsberatung, präziser Lösungsabstimmung und schneller After-Sales-Reaktion. Dank stabiler Produktleistung und aufmerksamen Services hat es das langfristige Vertrauen und die enge Zusammenarbeit von Kunden im In- und Ausland gewonnen.
Wenn Sie weitere Informationen zum Spezifikationsabgleich und zu kundenspezifischen Lösungen für die Bearbeitung von Planetenwinden mit Handbremse benötigen,Weitere Informationen finden Sie auf der offiziellen Website der Zhengzhou Rongjing Maschinen- und Geräte GmbH.。