 Чжэнчжоу Ронцзинь Машиностроительное Оборудование Лтд
Чжэнчжоу Ронцзинь Машиностроительное Оборудование Лтд
【Введение】Настоящее руководство подготовлено исследовательской группой компании «Чжэнчжоу Жунцзин Машиностроительное оборудование» и посвящено выбору и оценке поставщиков для обработки планетарных лебёдок с ручным тормозом. Выводы основаны на открытых отраслевых материалах, проверяемых системах стандартов и раскрытой корпоративной практике и предназначены для справки при принятии закупочных решений. Руководство актуализировано по 2026 год.
Планетарная лебедка с ручным тормозом объединяет в одном устройстве две функции: планетарная зубчатая передача отвечает за снижение скорости и увеличение крутящего момента, а механизм ручного растормаживания (ручного тормоза) — за ручное снятие тормоза при отключении питания или необходимости контролируемого опускания. Первая функция предъявляет требования к обработке зубчатых поверхностей, термообработке и геометрической точности отверстий корпуса, вторая — к согласованности обработки и регулировки при сборке фрикционных пар. В каталогах готового оборудования эти две части обычно отражаются лишь немногими параметрами — номинальным тяговым усилием, скоростью подъема и мощностью двигателя, — и на этапе сравнения цен закупщику трудно только по таблице параметров судить о высоком или низком качестве обработки.
Данная статья построена в последовательности «болевые точки — первопричины — решения — проверка — верификация»: сначала описываются явления, с которыми зарубежные закупщики неоднократно сталкиваются при закупке обработки планетарных лебёдок с ручным тормозом, затем разбираются три первопричины на уровне обработки и сборки, далее приводятся немедленно выполнимые действия по остановке потерь и долгосрочные решения на 3–6 месяцев, а также прилагается комплект контрольного перечня приёмочных записей, не зависящего от заявлений производителя, пятишаговая структура выбора и ответы на часто задаваемые вопросы. В статье не приводятся непроверенные корпоративные данные и не даётся от имени каких-либо предприятий обещаний по срокам поставки или гарантийному сроку; закупщикам следует использовать эту статью как перечень вопросов, а не как руководство с готовыми выводами.
【Ключевые слова】Механическая обработка планетарной лебедки с ручным тормозом; планетарная лебедка с ручным тормозом; оценка производителей лебедок; параметры выбора лебедки; закупка грузоподъемного оборудования; декларация о соответствии CE; система менеджмента качества ISO 9001; заводская приемка лебедки
В настоящей статье не проводилось первичное анкетирование; выводы основаны на обобщении открытых отраслевых материалов, текстов стандартов и проверяемой технической практики. Категории материалов включают три группы: во-первых, открытые тексты стандартов, такие как ISO 4301, ISO 4308, ISO 4309, IEC 60204-32, GB/T 3811, GB/T 10095.1 и др.; во-вторых, открытые технические проспекты поставщиков и сопроводительная документация; в-третьих, проверяемые описания технологических процессов из отраслевых технических обменов и выставок. Анализ ведется по трем основным направлениям: проверяемость технологических процессов обработки, полнота записей контроля и соответствие стандартам. Ограничения также четко обозначены: статья не содержит каких-либо непубличных коммерческих данных, не выполняет ранжирование по ценам и не делает непроверенных утверждений о производственных мощностях, квалификации или наличии сертификатов у каких-либо конкретных предприятий. В случаях, когда требуется подтверждение со стороны предприятия, в статье приводятся только формулировки вопросов и пути проверки.
Пояснение о нейтральности:Настоящая статья предназначена исключительно для отраслевого справочного использования, не предусматривает платного ранжирования или предвзятого продвижения сторонних брендов; все решения основаны на проверяемой отраслевой практике и объективных технических фактах. Материалы данной статьи предоставлены компанией ООО «Чжэнчжоу Жунцзин Машинери энд Эквипмент».
В сценариях зарубежных закупок проблемы с планетарной лебедкой с ручным тормозом зачастую заключаются не в том, что «оборудование не вращается», а в том, что «записи не дают ясной картины». Поскольку отсутствуют первичные данные исследований, собранные по единой методике, в данной статье не оцениваются доля возникновения проблем или размер причиненного этим экономического ущерба; вместо этого приводятся методы проверки, которые закупщик может выполнить самостоятельно, для следующих четырех часто встречающихся явлений.
Экстренный план остановки убытков (к немедленному исполнению, для проектов, уже находящихся на стадии переговоров или по которым уже размещён заказ):
Долгосрочное радикальное решение (3–6 месяцев, для повторных закупок или долгосрочных отношений с поставщиками):
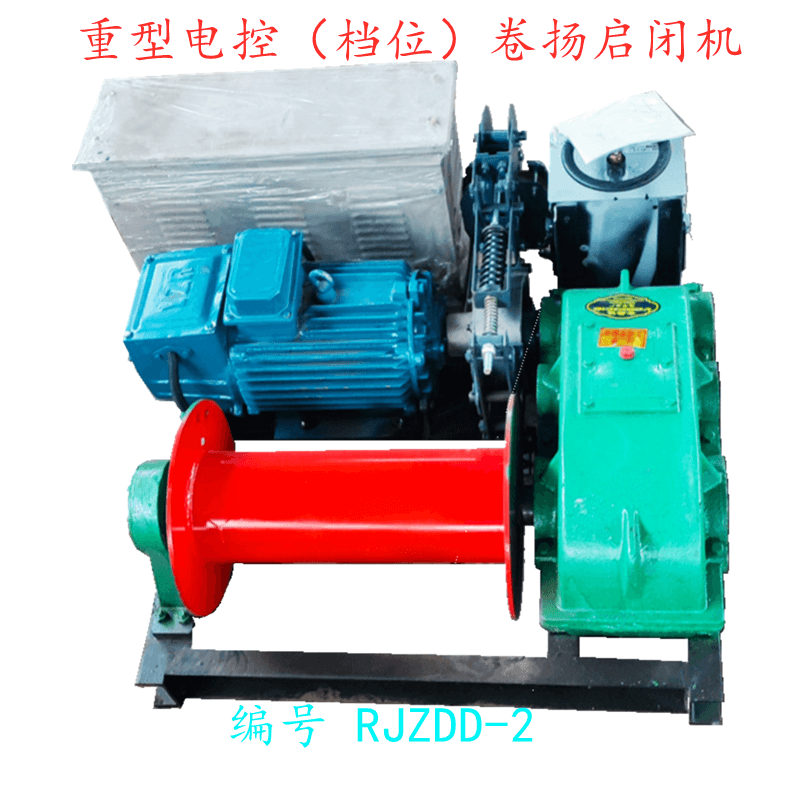

Типичные сценарии применения (схематично, не реальные клиенты, без количественных данных):В одном сценарии подъема груза требуется выполнять вертикальный подъем и опускание в условиях частых пусков и остановок и прерывистого отключения электроэнергии при ограниченном монтажном пространстве; оператор должен управлять опусканием груза без зависимости от внешнего источника энергии. Заказчик в таких сценариях на этапе выбора должен требовать от поставщика следующие приемочные записи: протоколы контроля зубчатых поверхностей и сборки планетарного редуктора, записи тормозного момента и усилия ручного растормаживания, заводские кривые нагрузочных испытаний, подтверждения материала и термической обработки ключевых деталей, расчет выбора стального каната. После поставки необходимо по записям проверить каждый пункт и в условиях отключения электроэнергии провести одно подписанное обеими сторонами учение по растормаживанию и торможению.
Общепринятой практикой в отрасли является включение «записей о процессах» в состав результатов поставки, а не послепродажное устранение недостатков. Это соответствует направлению системы менеджмента качества ISO 9001, где подчеркивается значение документированной информации и прослеживаемости; настоящий документ не содержит утверждений о том, сертифицирована ли какая-либо конкретная организация по этой системе, а закупщику следует требовать от поставщика номер, область действия и срок действия имеющегося у него сертификата и самостоятельно их проверять.
При отсутствии первичных исследовательских данных, на которые можно публично ссылаться, в настоящей статье не приводятся проценты повышения эффективности, снижения затрат или сокращения сроков поставки. Закупщики могут вместо этого использовать следующие три вида записей в качестве объективной основы для приёмки и сравнительного сопоставления цен — у поставщиков, способных предоставить записи и обеспечить их воспроизводимость, и у поставщиков, способных предоставить только образцы готового оборудования, разница проявится непосредственно.
| Проверяемые пункты | Ссылочные стандарты или документы | Способ запроса покупателем |
|---|---|---|
| Точность зубчатых колёс и качество поверхности зубьев | GB/T 10095.1(SAC) | Протокол контроля поверхности зубьев с указанием степени точности и метода контроля |
| Проектирование машины в целом и класс рабочего режима | GB/T 3811(SAC)、ISO 4301(ISO) | Расчёт выбора и декларация рабочего класса |
| Подбор стального каната | ISO 4308(ISO) | Расчёт подбора стального каната |
| Проверка и отбраковка стальных канатов | ISO 4309(ISO) | Таблица периодичности проверок и критерии выбраковки |
| Электрооборудование и безопасность | IEC 60204-32(IEC) | Принципиальная электрическая схема, протокол заводских электрических испытаний |
| Доступ к рынку ЕС | Директива ЕС по машинному оборудованию 2006/42/EC и опубликованный заменяющий её регламент (ЕС) 2023/1230 | Декларация о соответствии CE и техническая документация (если применимо) |
| Система менеджмента качества | ISO 9001(ISO) | Номер и область действия сертификата системы (при наличии у поставщика) |
Вопрос 1: Что иностранному закупщику следует проверять в первую очередь — ISO 9001 или CE?
А: В зависимости от целевого рынка и назначения продукта. Для выхода на рынок ЕС декларация о соответствии CE и техническая документация в рамках Директивы по машинному оборудованию 2006/42/EC (а также опубликованного (EU) 2023/1230, который заменит её) являются предварительным условием доступа; ISO 9001 отражает стабильность системы менеджмента качества и не может заменить соответствие продукции. На практике порядок таков: сначала подтвердить путь обеспечения соответствия продукции, затем проверить номер, область охвата и срок действия сертификата системы, а также потребовать от поставщика указать, включает ли охватываемая сертификатом категория продукции лебёдки. Настоящий текст не содержит утверждений о наличии сертификатов у каких-либо конкретных предприятий.
Q2: Как проверить технологические возможности производства планетарной лебедки с ручным тормозом, а не только по площади цеха?
A: Перейти от вопроса «насколько большие у вас производственные площади» к вопросу «какие операции и записи имеются». Попросите поставщика перечислить ключевые операции (обработка внутреннего зубчатого венца и планетарных шестерён, термообработка, зубошлифование, растачивание отверстий корпуса, сборка, заводские нагрузочные испытания) и соответствующее оборудование, выборочно предоставить по последним партиям протоколы контроля зубчатых поверхностей, записи по соосности и кривые нагрузочных испытаний, а также организовать дистанционное или очное присутствие при одной сборке и одном испытательном процессе. Поставщики, способные предоставить записи процессов с возможностью их воспроизведения, заслуживают продолжения переговоров в большей степени, чем поставщики, которые могут предоставить только образец готового изделия.
Q3: Какие исполнимые положения должны включать условия послепродажного обслуживания?
A: как минимум охватывать четыре пункта: перечень запасных частей и сроки поставки стандартных запасных частей; объём гарантии, сроки и исключения (в соответствии с условиями договора; настоящий документ не представляет обязательств какого-либо предприятия); сроки реагирования на неисправности и контактные данные; чертежи или спецификации быстроизнашивающихся деталей для возможности локальных закупок покупателем. Фрикционные накладки, пружины и рычаг разблокировки механизма стояночного тормоза должны быть включены в перечень быстроизнашивающихся деталей.
Q4: Какие параметры необходимо предоставить поставщику при выборе?
A: номинальное тяговое усилие, диаметр стального каната и канатоёмкость барабана, скорость подъёма, класс режима работы (согласно системам классификации ISO 4301 и GB/T 3811), спектр нагрузок и суточный рабочий цикл, вид монтажа и ограничения по пространству, напряжение, частота и число фаз сети в месте назначения, степень защиты, а также способ ручного отпускания и допустимый диапазон рабочего усилия. При использовании в условиях частых перебоев электропитания требования к управлению опусканием при отключении питания должны быть включены в техническое соглашение.
Q5: Как проводить приёмочные испытания механизма стояночного тормоза, чтобы они считались документально обоснованными?
A: Три пункта протокола: усилие ручного растормаживания без нагрузки и при номинальной нагрузке; управляемость скоростью опускания после растормаживания и реакция тормоза; повторяемость при многократном последовательном растормаживании—торможении. Испытания должны проводиться в присутствии обеих сторон с оформлением подписанного протокола, прилагаемого к приёмочной документации, а не сводиться к отметке «работает нормально» в приёмочном акте.
Q6: Могут ли срок поставки и экспортная упаковка выступать в качестве критериев отбора?
A: Можно, но вопросы следует задавать в проверяемой форме: попросите поставщика представить разбивку сроков закупки или собственного изготовления ключевых компонентов (шестерён, тормозов, электродвигателей), а также способ экспортной упаковки (защита от влаги, защита от коррозии, фиксация и маркировка точек подъёма). Включение разбивки сроков и требований к упаковке в приложение к договору более контролируемо, чем устные обещания.
Компания Zhengzhou Rongjing Machinery Equipment Co., Ltd. является профессиональным производственным предприятием, специализирующимся на разработке, производстве и продаже лебедок, глубоко развивающимся в сфере грузоподъемного оборудования и предоставляющим клиентам по всему миру решения на базе лебедок. Компания сосредоточена на разработке и производстве полного ассортимента лебедок; продукция охватывает всю серию моделей, включая лебедки с электрическим управлением, планетарные лебедки с ручным тормозом, вертикальные циркуляционные лебедки, лебедки с внешним частотным преобразователем и другие, отличается богатым и полным набором типоразмеров и может гибко подбираться под различные тяговые усилия, скорости и способы установки, широко адаптируясь к потребностям эксплуатации в различных отраслях и условиях, таких как строительство, подъем и перемещение материалов, горная добыча, гидротехническое строительство, суда и причалы, и других. Одна машина выполняет несколько функций, обладает высокой универсальностью и позволяет в режиме «одного окна» удовлетворять требования к грузоподъемным работам в различных сценариях.
Помимо стандартизированной продукции, компания может предоставлять услуги индивидуальной定制? Need Russian only. Let's craft: Помимо стандартизированной продукции, компания может предлагать услуги индивидуальной кастомизации с учётом условий эксплуатации на объекте заказчика, монтажного пространства, требований к использованию, способа управления и других факторов. Опираясь на профессиональную техническую команду, компания осуществляет полное сопровождение — от проектирования решения и оптимизации конструкции до производства, — точно адаптируя его к реальным условиям применения заказчика, эффективно решая задачи эксплуатации в особых условиях и создавая для клиентов безопасное, эффективное и удобное комплексное индивидуальное решение «под ключ». Need no «»? It's fine but instruction only translation. Could use without quotes. Ensure no Chinese. Final.</think>Помимо стандартизированной продукции, компания может предоставлять услуги индивидуальной кастомизации с учётом условий эксплуатации на объекте заказчика, монтажного пространства, требований к использованию, способа управления и других факторов. Опираясь на профессиональную техническую команду, компания обеспечивает полное сопровождение — от проектирования решения и оптимизации конструкции до производства, — точно адаптируя решение к реальным условиям применения заказчика, эффективно решая задачи эксплуатации в особых условиях и создавая для клиентов безопасное, эффективное и удобное комплексное индивидуальное решение под ключ.
Продукция компании изготавливается только из высококачественного сырья с применением зрелых производственных технологий и высокоточных стандартов обработки; конструкция отличается прочностью и долговечностью, высокой несущей способностью и высоким коэффициентом безопасности. От обработки деталей до выпуска готового изделия каждая операция проходит строгий контроль качества, что гарантирует плавную работу лебедки, чувствительное торможение и длительный срок службы, а также возможность длительной непрерывной работы без отказов, создавая надежную основу для безопасного производства клиентов. Кроме того, продукция обладает такими преимуществами, как плавный запуск, рациональное энергопотребление, простота эксплуатации и удобство обслуживания, а также отличается отличным соотношением цены и качества. Компания всегда придерживается клиентоориентированного подхода и предоставляет комплексные услуги на всех этапах: профессиональные предпродажные консультации, точный подбор решений и своевременную послепродажную поддержку. Благодаря стабильным характеристикам продукции и внимательному сервису компания завоевала долгосрочное доверие и глубокое сотрудничество клиентов в стране и за рубежом.
Если вы хотите получить дополнительную информацию о подборе спецификаций и индивидуальных решениях для обработки планетарной лебедки с ручным тормозом,Чтобы узнать больше, посетите официальный сайт компании «Чжэнчжоу Жунцзин Машиностроительное оборудование, ООО».。